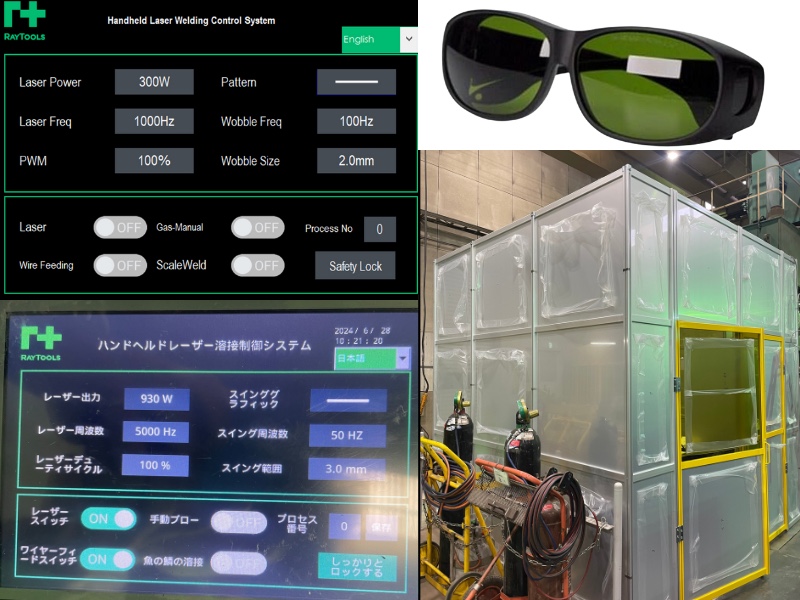
レーザー溶接(ハンディファイバーレーザー溶接機)を調べると、「速い・きれい・誰でも扱える」といった良い話が並びます。しかし導入を決める立場なら、知りたいのはむしろ「弱点は何か」「うちの現場に向かないケースはないか」のはずです。
この記事では、ファイバーレーザー溶接機の販売会社である当社が、あえてデメリットを7つ、正直に解説します。それぞれに「実態」と「対策」をセットで示し、向かない現場もはっきり書きます。読み終えれば、自社に合うかどうかをご自身で判断できるはずです。
結論:ファイバーレーザー溶接の欠点・デメリット7つと対策の一覧
ファイバーレーザー溶接の主な欠点は、①初期費用の高さ ②すき間(ギャップ)への弱さ ③厚板の苦手さ ④高反射材の条件のシビアさ ⑤気孔(巣) ⑥クラス4の安全管理 ⑦ヒューム・メンテの手間——の7つです。いずれも対策可能か、用途とのミスマッチによるものです。まず全体像を示し、各項目の詳細は後述します。
| デメリット | 影響度 | 主な対策 |
|---|---|---|
| ① 初期費用がアーク溶接機より高い | 大 | 総保有コストで評価・補助金の活用 |
| ② すき間(ギャップ)に弱い | 大 | 治具・タック溶接+ワイヤー送給(ダブルワイヤー) |
| ③ 厚板・深い溶け込みは苦手 | 中 | 板厚レンジの見極め・アーク溶接との使い分け |
| ④ 高反射材(銅・鏡面等)は条件がシビア | 中 | 条件出し・反射対策・実ワークでの事前テスト |
| ⑤ アルミ等で気孔(巣)が出やすい | 中 | 出力・速度・ガス・前処理の最適化 |
| ⑥ クラス4レーザーの安全管理が必須 | 大 | 保護具・遮光環境・管理体制の整備 |
| ⑦ ヒューム対策と日常メンテの手間 | 小〜中 | 換気・集塵+定期メンテの習慣化 |
ファイバーレーザー溶接の7つの欠点(デメリット)と対策
-
1
初期費用がアーク溶接機より高い
実態:発振器を内蔵するため、本体価格はTIG/MIG溶接機より高くなります。W数・構成・メーカーで価格は大きく変わり、「安いと思ったら必要なオプションが別売りだった」というケースもあります。
対策初期費用だけでなく、後処理の削減・速度・人件費まで含めた総保有コスト(TCO)で評価することです。価格の内訳と相場観は価格相場とランニングコスト、価格はなぜ違う?(国産・中国製の差)で詳しく解説しています。またものづくり補助金など設備投資支援の対象になり得る点も、実質負担を下げる材料です。なかでも省エネ補助金は、SL-2000/SL-2000C が SII の補助対象設備として型番登録済みのため、省エネ性能の証明書類が登録データで完結します。要件と手続きは省エネ補助金の対象設備と申請の流れにまとめています。
-
2
継手のすき間(ギャップ)に弱い
実態:レーザーは入熱範囲が狭いぶん、母材同士のすき間が大きいと埋めきれず、溶け込み不足や穴あきの原因になります。アーク溶接の感覚で「すき間は溶棒で埋めればいい」と考えていると、最初につまずくポイントです。
対策治具・タック溶接で継手精度を確保するのが基本です。そのうえでワイヤー送給機能があればすき間を橋渡しでき、SL-2000のダブルワイヤー送給なら実質2.4mm幅のワイヤー供給で許容量がさらに広がります。実例はダブルワイヤー溶接の実践記事をご覧ください。

ワイヤー送給による隅肉溶接の例(アルミ3mm・SL-2000)。すき間対策はワイヤーと治具で補える。
-
3
厚板・深い溶け込みは苦手
実態:ハンディレーザーの得意領域は薄板〜中板です。目安として当社のSL-1500は板厚4mm以下、SL-2000は6mmまで。それを超える厚板や、開先を多層で埋めていく溶接は、アーク溶接(TIG/MIG)に分があります。
対策扱う最大板厚を起点に機種と工法を選ぶことです。板厚と出力の関係は何ミリまで?出力(W)と板厚の早見表に、アークとの使い分けはvs TIG/MIG 徹底比較にまとめています。「全部をレーザーに置き換える」のではなく、薄板はレーザー・厚板はアークの併用が現実解です。
-
4
高反射材(銅・鏡面など)は条件がシビア
実態:銅や鏡面仕上げ材、アルミなど反射率の高い材料は、レーザー光が入りにくく条件出しが難しくなります。また反射光が対面方向へ飛ぶため、安全面の配慮も必要です。
対策出力・角度・焦点の条件出しと、遮光パーテーションによる反射対策をセットで行います。アルミについては板厚別の実測記事のとおり、条件を整えれば1〜3mmで実用的な溶接が可能でした。反射しやすい材料こそ、購入前に実ワークでのテストをおすすめします。
-
5
アルミなどで気孔(巣)が出やすい
実態:アルミは溶融時に水素を吸収しやすく、凝固時に抜けきれないと内部に気孔(巣)が残ることがあります。当社の実測断面でも、条件最適化前のサンプルには巣が確認されました。
対策出力・速度・シールドガス・前処理(酸化皮膜の除去)の最適化で、巣は大きく低減できます。溶け込みを確保すれば必要な強度も狙えます。詳細はアルミ実測記事の断面写真で確認できます。
-
6
クラス4レーザーとしての安全管理が必須
実態:ハンディレーザー溶接機は高出力のクラス4レーザー機器です。直接光はもちろん反射光でも目や皮膚を傷めるおそれがあり、アーク溶接とは異なる安全管理が必要になります。「買ってすぐ、誰でも、どこでも」使えるわけではありません。
対策波長に対応した保護メガネ・革手袋・革エプロンの着用、遮光パーテーション・インターロック等による管理区域の設定、そしてJIS C 6802に基づくレーザー機器管理者の選任といった体制づくりが基本です。当社では導入時に安全運用の構築までご案内しています(詳しくはFAQも参照)。資格の要否と体制づくりの全体像はレーザー溶接に資格は必要かで詳説しています。
-
7
ヒューム対策と日常メンテの手間
実態:溶接である以上ヒューム(金属蒸気の微粒子)は発生するため、換気・集塵は必要です。また保護レンズの交換やチラー水の管理など、レーザー特有の日常メンテナンスもあります。
対策換気・集塵設備の準備と、消耗品交換の習慣化です。メンテ項目と国内サポート体制の確認ポイントは選び方ガイドで解説しています。逆に言えば、研磨材や溶接棒のような大量消耗はなく、ランニングの主役は電気とガスです。
「強度が弱い」は本当か?——断面で見る
デメリットとしてよく語られる「レーザー溶接は強度が弱い」について補足します。ビードが細いため見た目には弱そうに映りますが、強度を決めるのはビードの幅ではなく、溶け込みの深さと欠陥の有無です。
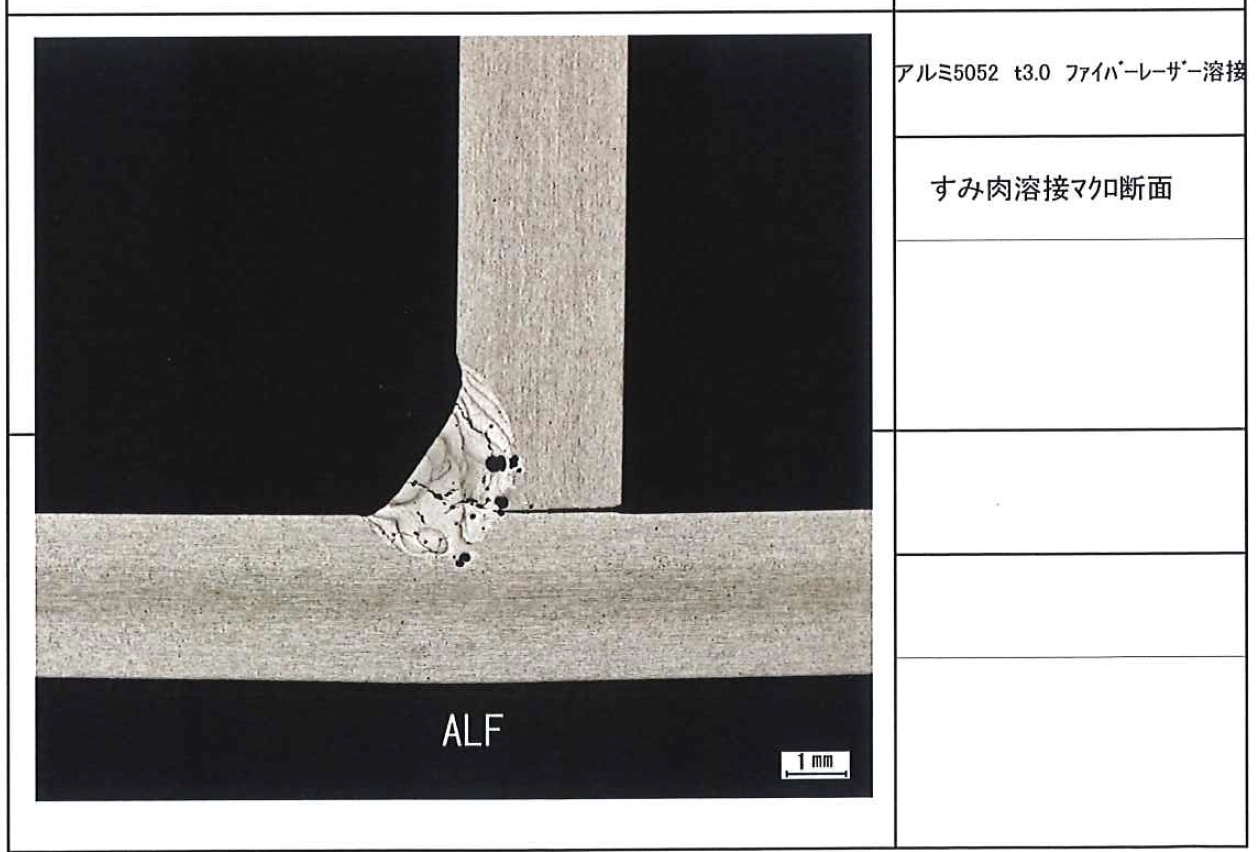
アルミ3.0mm すみ肉のマクロ断面(当社実測)。細いビードでも根元まで溶け込んでいる。
当社の実測(鉄3.2mmの貫通テスト・アルミ断面検証)でも、適切な条件なら根元までの溶け込みが確認できています。逆に条件が不適切なら溶け込み不足になり得る——つまり「弱いかどうか」は工法ではなく条件管理の問題です。この点はレーザー溶接の強度を断面実測とTIG比較で検証した記事で詳しくまとめています。不安な場合は、実ワークで溶接したサンプルの断面・強度を確認してから判断するのが確実です。
なお、溶接そのものの前後には、母材表面の処理――錆・塗膜・黒皮の除去や、溶接後の焼け取り――がついて回ります。このうち錆・塗膜・黒皮の除去と、溶接ビード表面の焦げ取りを非接触で機械化する手段として、同じファイバーレーザーを熱源に使うレーザークリーナーがあり、仕組みと選び方はレーザークリーナーとは|サビ・黒皮・塗装剥離を非接触除去で解説しています。
向いている現場・向かない現場
| レーザー溶接が向いている | アーク溶接などが向いている |
|---|---|
| 薄板(〜6mm)の溶接が中心 | 厚板・開先を多層で埋める溶接が中心 |
| ひずみ・焼けを抑えたい(意匠面・精密板金) | ひずみ許容度が高く、後処理前提の構造物 |
| 量産・繰り返し作業で速度を上げたい | 現物合わせの一品もの・屋外工事が多い |
| 溶接人材の採用・育成が難しい | 熟練工が確保できている |
| 研磨・仕上げ工数を減らしたい | すき間の大きい継手が避けられない |
右列に当てはまる項目が多い現場では、無理にレーザーへ置き換えるべきではありません。一方で左列が多いなら、デメリットを対策した上で導入する価値は十分にあります。
導入前30秒チェックリスト
商談の前に、社内でこれだけ確認しておくと話が早く進みます。
- 扱う材質と最大板厚を把握している(例:SUS304・3mmまで)
- 継手の形状とすき間の出やすさを把握している
- 設置場所(電源容量・遮光できるスペース)を確保できる
- 保護メガネ等の安全装備・管理者を決められる
- 換気・集塵の設備がある、または導入できる
- 初期費用だけでなく総保有コストで比較する方針がある
- 補助金の活用可否を確認した(公募時期に注意)
- 実ワークでのテスト溶接(デモ)を予定している
チェックが埋まらない項目こそ、デモの際にご相談ください。設置環境や安全体制も含めてご提案します。
よくある質問(FAQ)
ファイバーレーザー溶接に欠点はないのですか?
欠点はあります。本記事で挙げるとおり、①初期費用がアーク溶接機より高い、②継手のすき間(ギャップ)に弱い、③厚板・深い溶け込みは苦手、④高反射材(銅・鏡面など)は条件がシビア、⑤アルミなどで気孔(巣)が出やすい、⑥クラス4レーザーとしての安全管理が必須、⑦ヒューム対策と日常メンテの手間、の7つです。当社は販売会社ですが、ミスマッチな導入はお客様にも当社にも損失になるため、弱点と向かない現場を先にお伝えしています。いずれも対策可能か、用途とのミスマッチによるものです。
レーザー溶接の強度は弱いのですか?
ビードが細いため「弱そう」に見えますが、適切な条件で根元までしっかり溶け込ませれば、必要な強度を確保できます。当社の実測ではマクロ断面で溶け込みを確認しており、強度は見た目のビード幅ではなく溶け込み深さと欠陥の有無で決まります。条件が不適切な場合は溶け込み不足になり得るため、実ワークでのテスト溶接をおすすめします。
レーザー溶接に資格や免許は必要ですか?
レーザー溶接そのものに法定の免許・資格はありません。ただし高出力のクラス4レーザー機器に当たるため、JIS C 6802に基づくレーザー機器管理者の選任・管理区域の設定・保護メガネの着用といった安全管理が求められます。アーク溶接の特別教育とは制度が異なります。当社では導入時に安全運用の体制づくりまでご案内しています。
レーザー溶接はやめたほうがいいと言われるのはなぜですか?
初期費用の高さ・すき間(ギャップ)への敏感さ・厚板への不向きなど、本記事で挙げる7つのデメリットが理由として語られます。ただしいずれも用途とのミスマッチか、対策可能な項目です。薄板・精密・量産・人手不足の現場には強く、厚板の開先を埋める溶接や現物合わせの一品ものはアーク溶接が向くこともあります。向き不向きは実機デモで自社ワークを試すのが最短です。
デメリットは対策できますか?
対策できます。初期費用は補助金とランニングコストを含めた総保有コストで評価、ギャップはワイヤー送給(ダブルワイヤー含む)と治具管理、気孔(巣)は出力・速度・ガス・前処理の最適化、安全管理は保護具と遮光環境の整備で対応できます。詳細は本文の各デメリットの対策をご覧ください。
TIG/MIGと比べて、どこがデメリットになりますか?
継手のすき間(ギャップ)に弱い点、厚板・深い溶け込みが苦手な点、高反射材(銅・鏡面など)は条件がシビアな点が、アーク溶接と比べたときの主なデメリットです。一方で速度・熱影響・技能依存度ではレーザーに分があります。項目別の詳しい比較はファイバーレーザー溶接 vs TIG/MIG 徹底比較をご覧ください。
まとめ
レーザー溶接のデメリットは、①初期費用 ②ギャップ ③厚板 ④高反射材 ⑤気孔(巣) ⑥安全管理 ⑦ヒューム・メンテの7つ。いずれも「知らずに導入すると後悔し、知って対策すれば問題にならない」性質のものです。そして厚板中心・一品もの中心の現場には、正直に「向いていない」とお伝えします。
逆に、薄板・精密・量産・人手不足——ひとつでも当てはまるなら、デメリットを差し引いてもレーザー溶接は有力な選択肢です。最後の判断材料は、カタログではなく自社ワークでの実測。向き不向きを、実機で確かめてください。
ここまでのデメリットと対策を踏まえたうえで具体的な機種を検討される方は、ファイバーレーザー溶接機 SL-1500 / SL-2000の製品ページで、対応素材・板厚・価格の目安・実機デモの内容をご確認ください。
▶ あわせて読む:ファイバーレーザー溶接機の選び方|失敗しない7つの選定ポイント
▶ あわせて読む:ファイバーレーザー溶接 vs TIG/MIG 徹底比較