「レーザー溶接はビードが細いから強度が心配」「TIGのほうが頑丈なのでは」——導入検討の商談で、最も多くいただく質問が強度への不安です。
先に結論を言います。溶接の強度は、ビードの太さでは決まりません。決めるのは「溶け込みの深さ」「欠陥の有無」「継手設計」の3つです。この記事では、当社の実機で得た断面・貫通の実測写真を使い、「レーザー溶接は弱い」という通説を検証します。
結論:適切な条件で根元まで溶け込ませたレーザー溶接は、細いビードでも実用に足る強度を確保できます。逆に、どの工法でも溶け込み不足・欠陥があれば強度は出ません。「工法」ではなく「条件管理」の問題です。
なぜ「レーザー溶接は強度が弱い」と言われるのか
この通説には、主に3つの背景があります。
- ビードが細く「盛れていない」ように見える:アーク溶接の太いビードを見慣れた目には、レーザーの細いビードは頼りなく映ります。しかし外から見えるビードの体積と、接合部の強度は別物です。
- 低出力機で溶け込み不足の事例があった:出力が板厚に対して不足すると、表面だけ溶けて中まで届かない「なんちゃって溶接」になります。これは工法ではなく機種選定・条件の問題です。
- すき間(ギャップ)に敏感:継手のすき間が大きいと溶け込み不足になりやすいのは事実で、デメリットのひとつとして当社も正直にお伝えしています。治具・ワイヤー送給で対策できます。
強度を決める3つの要素
(有効のど厚)
ないか
形状・のど厚か
完全貫通を確認
① 溶け込みの深さ:接合部が母材の根元まで溶けて一体化しているか。強度計算で効くのは、外に盛れたビードではなく実際に溶着した断面(有効のど厚)です。
② 欠陥の有無:内部の気孔(巣)や融合不良は断面積を減らし、応力集中の起点になります。アルミで巣が出やすい理由と対策はアルミ実測記事で詳しく解説しています。
③ 継手設計:同じ溶接品質でも、突合せ・すみ肉・重ねで持ち方は変わります。要求荷重に対して適切な継手と溶接長を設計することが前提です。
【実測①】鉄3.2mm:出力が足りれば「貫通」する
「レーザーは溶け込みが浅い」の反証として分かりやすいのが、当社で行った鉄3.2mmのワイヤーなし溶接です。1,500W(SL-1500)と2,000W(SL-2000)で同じ板を溶接しました。
 SL-1500(1,500W)
 SL-2000(2,000W)
鉄3.2mm・ワイヤーなし溶接の実測。1,500Wでは溶け込み約7割、2,000Wでは溶接部が剥がれないほど強力に接合し、下の台まで貫通した。
1,500Wでは溶け込みが約7割にとどまった一方、2,000Wでは下の台まで貫通するほどの溶け込みが得られ、溶接部は剥がれないほど強固に接合されました。つまり「浅いか深いか」は工法の限界ではなく、板厚に対する出力と条件の問題です。詳細は実践レポートを、板厚と出力の目安は早見表の記事をご覧ください。
【実測②】断面比較:ビードが大きい=強い、ではない
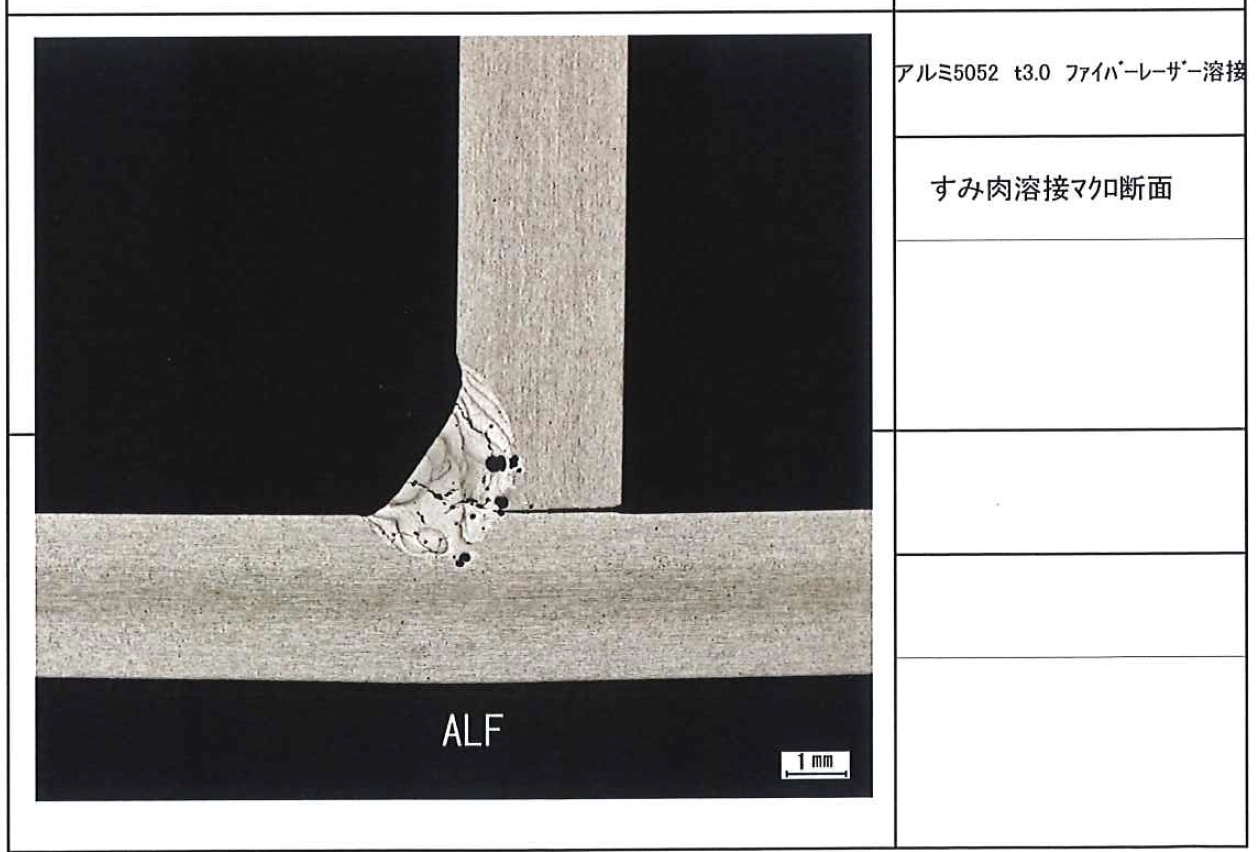
次に、アルミ5052(t1.0)のすみ肉溶接をファイバーレーザーとTIGで行い、マクロ断面を比較しました。
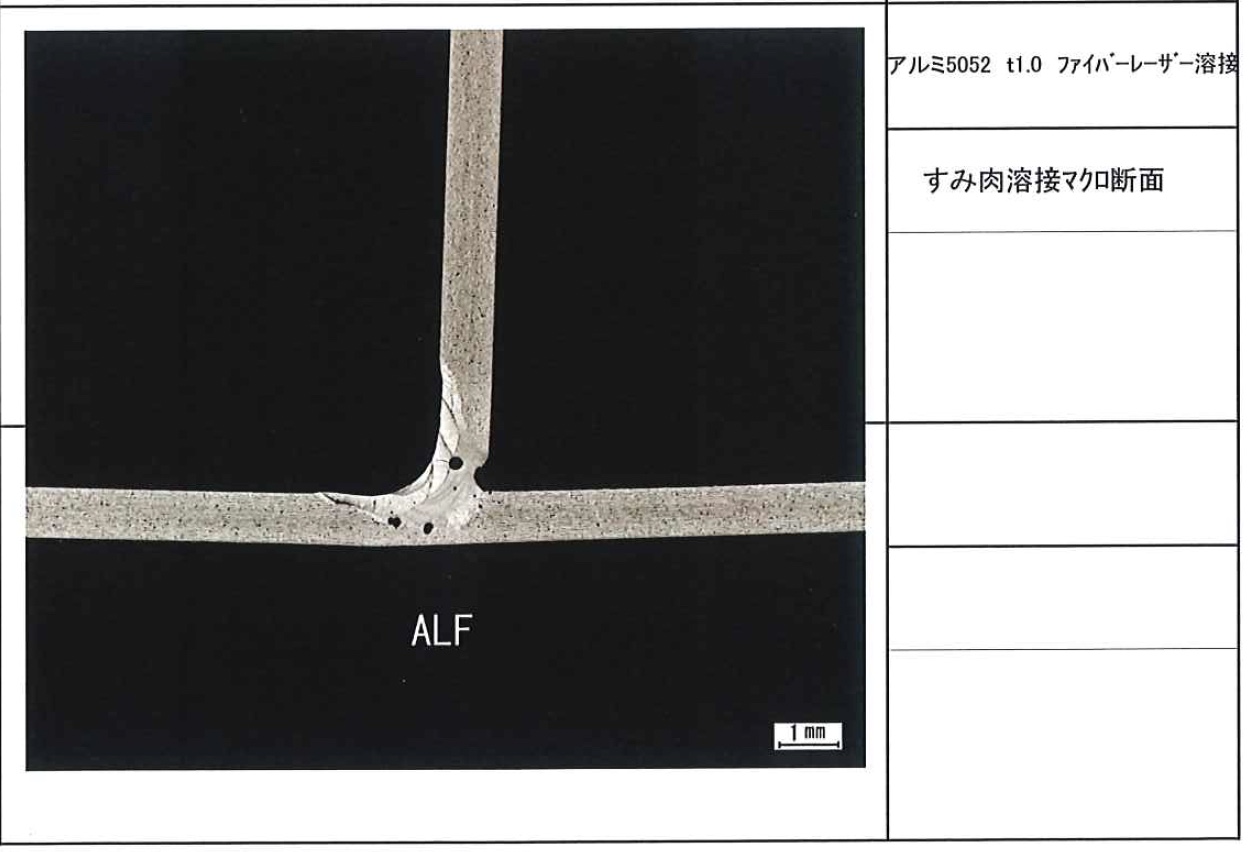 ファイバーレーザー
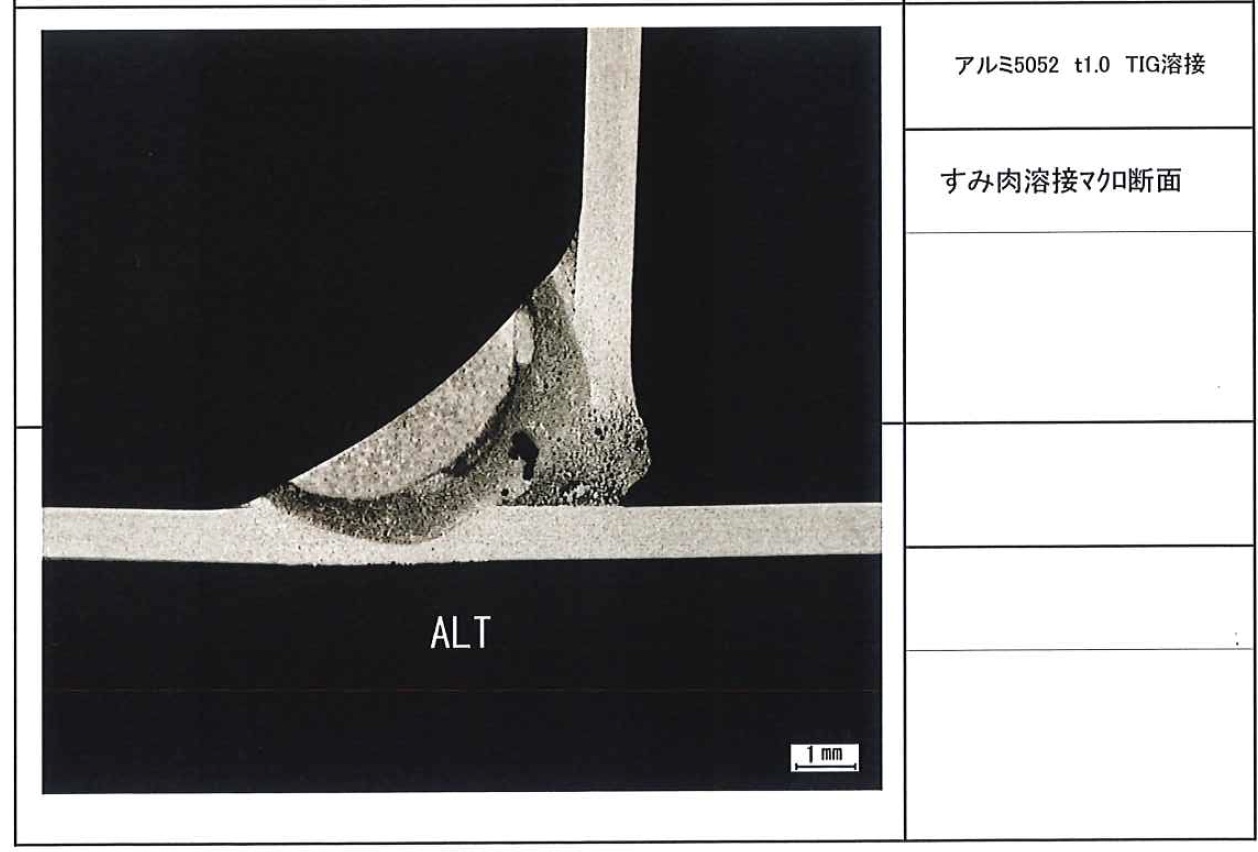 TIG
アルミ5052 t1.0 すみ肉のマクロ断面。レーザー(左)は小さな溶融部で根元まで溶け込み、TIG(右)はビードが大きい一方で熱影響も大きい。※いずれも溶接未経験者による最適化前のサンプル。
TIGのビードは大きく「頑丈そう」に見えますが、断面で見ると、レーザーはコンパクトな溶融部で根元まで溶け込んでいます。むしろ入熱が小さいぶん、母材への熱影響(軟化・ひずみ)を抑えられるのがレーザーの利点です。アルミなど熱影響部で強度が落ちやすい材料では、この差が効いてきます。
TIGとの使い分け:強度の「質」が違う
| 観点 | ファイバーレーザー | TIG/MIG(アーク) |
|---|---|---|
| 溶け込みの作り方 | 高エネルギー密度で深く狭く | 入熱と溶加材で広く盛る |
| 熱影響部(HAZ) | 小さい=母材の軟化・ひずみを抑制 | 大きくなりやすい |
| 得意な強度確保 | 薄板〜中板で母材を活かす接合 | 厚板の多層盛り・開先を埋める接合 |
| 弱点 | すき間・厚板に敏感 | ひずみ・焼け・技能依存 |
「どちらが強いか」ではなく「どの板厚・継手で強度を出しやすいか」が正しい問いです。全体の比較はvs TIG/MIG 徹底比較にまとめています。
強度を出すための条件管理チェック
- 出力と速度:板厚に対して溶け込みが根元まで届く条件を出す(出力×板厚の早見表)
- すき間管理:治具・タックで継手精度を確保。すき間が避けられない場合はワイヤー送給・ダブルワイヤーで補う
- 前処理:酸化皮膜・油分・サビは欠陥の原因。レーザークリーナーによる清浄が有効
- 検査:外観→マクロ断面→(要求に応じて)引張・曲げ試験。量産前に断面で溶け込みを必ず確認する
よくある質問(FAQ)
レーザー溶接はTIG溶接より強度が弱いのですか?
工法だけでは決まりません。強度を左右するのは溶け込みの深さ・欠陥(気孔や融合不良)の有無・継手設計で、適切な条件で根元まで溶け込ませれば、レーザー溶接でも実用に足る強度を確保できます。ビードが細い=弱い、大きい=強いではありません。厚板の多層盛りなど、アークが向く領域があるのも事実で、用途に応じた使い分けが基本です。
薄板でも強度は出ますか?
板厚に対して適切な溶け込み(有効のど厚)が確保できれば、薄板でも実用強度を狙えます。当社の実測では鉄3.2mmで下の台まで貫通するほどの溶け込みが得られました。ただし継手形状や要求荷重によって必要な溶け込みは変わるため、実ワークでのテスト溶接と断面確認をおすすめします。
強度はどうやって確認すればよいですか?
第一にビード外観、次にマクロ断面での溶け込み深さ・欠陥の確認が基本です。要求が厳しい部品は、引張・曲げなどの破壊試験や浸透探傷等の非破壊検査を組み合わせます。当社のデモでは、お客様のワークを実際に溶接し、断面サンプルで溶け込みをご確認いただけます。
強度を保証してもらえますか?
強度は材質・板厚・継手形状・溶接条件・荷重条件で変わるため、機械の性能として一律に保証することはできません。だからこそ、導入前に実ワークでテスト溶接を行い、断面や試験で必要な強度が得られるかを確認したうえで判断いただくことを推奨しています。
まとめ
「レーザー溶接は強度が弱い」は、細いビードの見た目と、条件不足の失敗例から生まれた誤解です。実測が示すとおり、出力と条件が板厚に合っていれば鉄3.2mmを貫通する溶け込みが得られ、断面はコンパクトでも根元まで一体化しています。
強度の答えはカタログにはありません。あなたのワークを溶接した断面にあります。無料デモでは、実ワークのテスト溶接と断面サンプルの作成が可能です。「本当に持つのか」を、目で見て確かめてください。
自社ワークで「強度」を確かめる
お持ちの素材・継手でテスト溶接し、断面サンプルで溶け込みを確認できます。出張デモ・郵送サンプルテストも承ります。
無料デモを申し込む 資料請求はこちら▶ あわせて読む:レーザー溶接のデメリット7選|向かない現場と対策